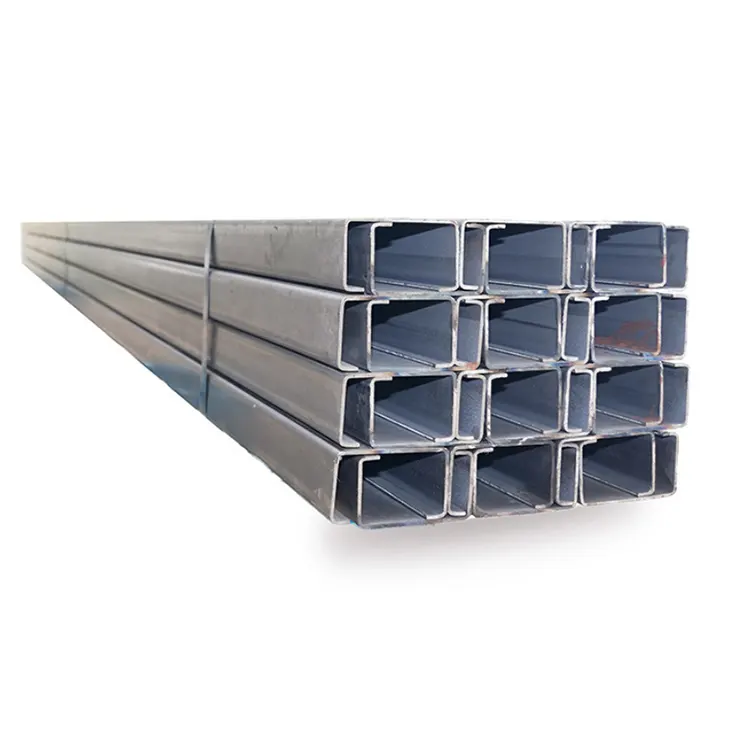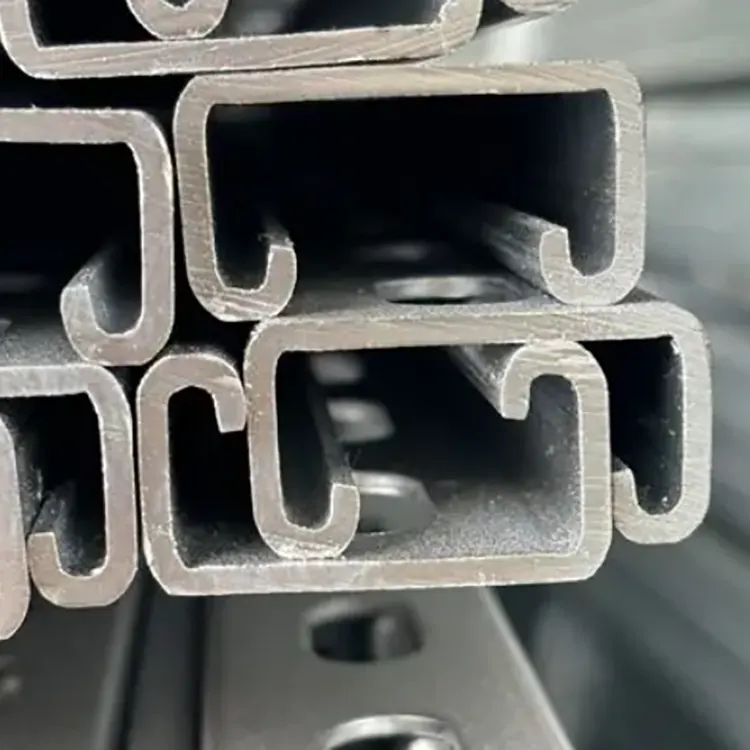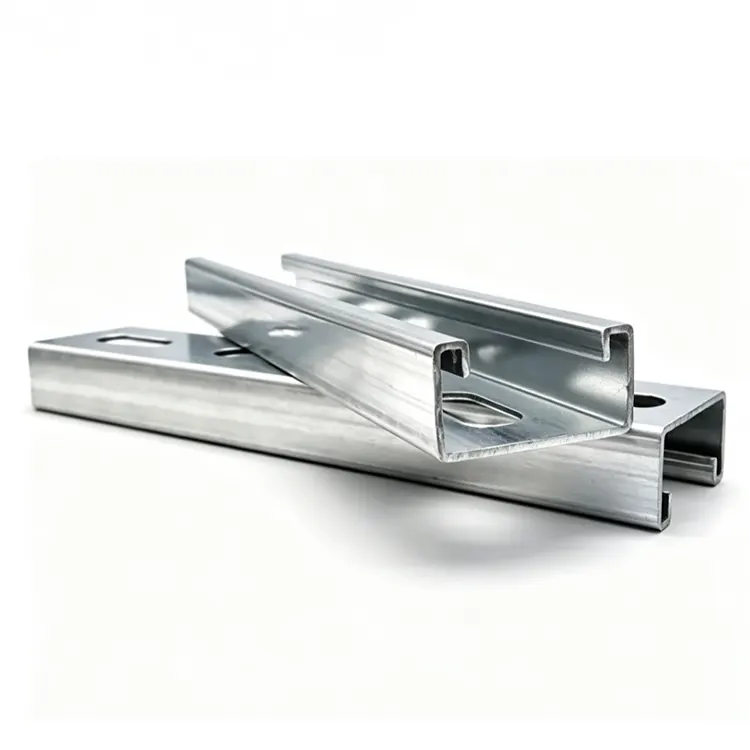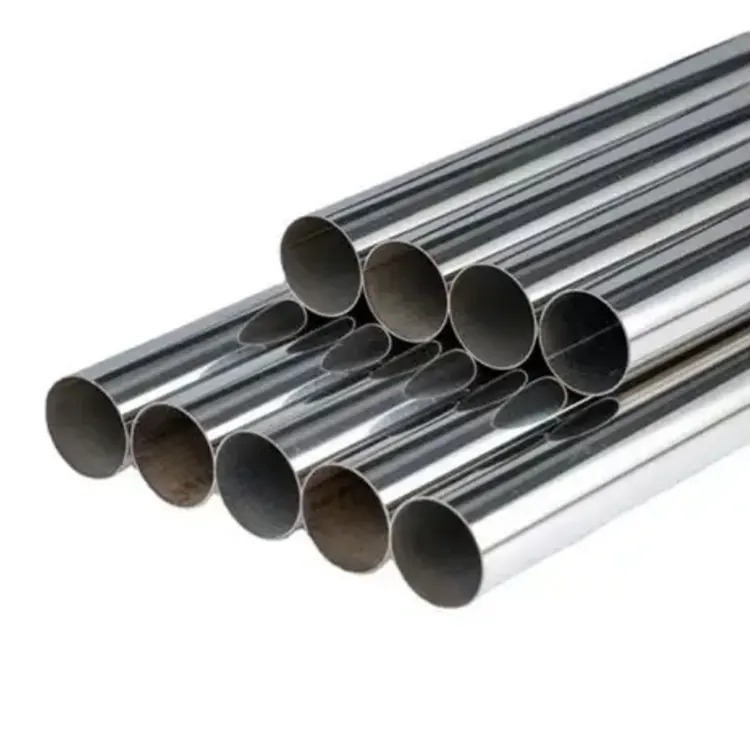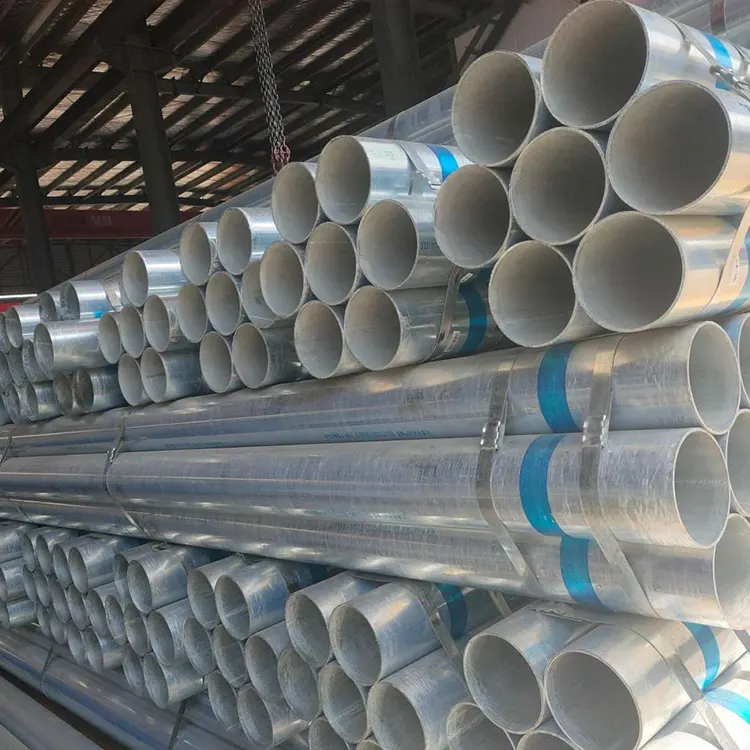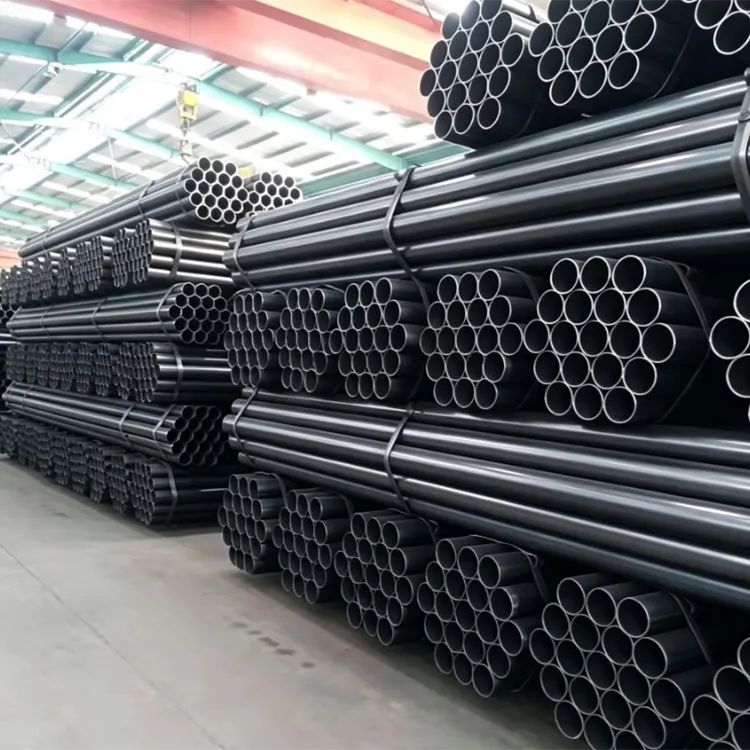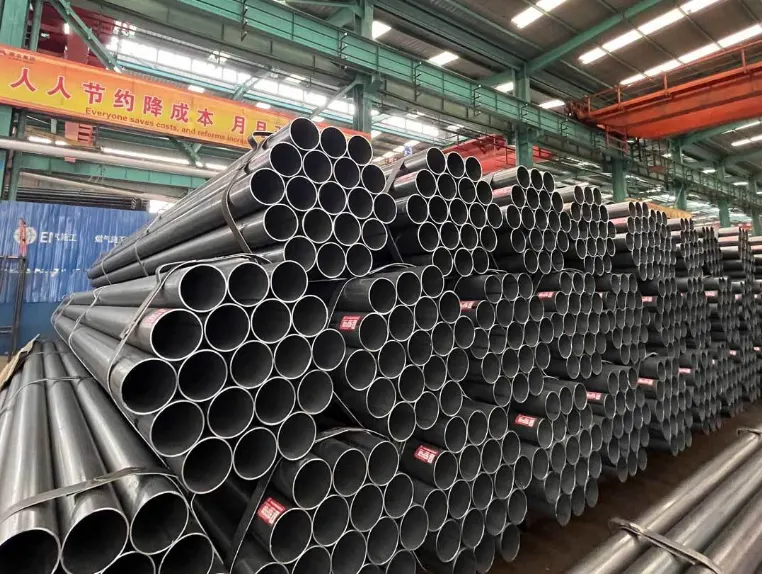
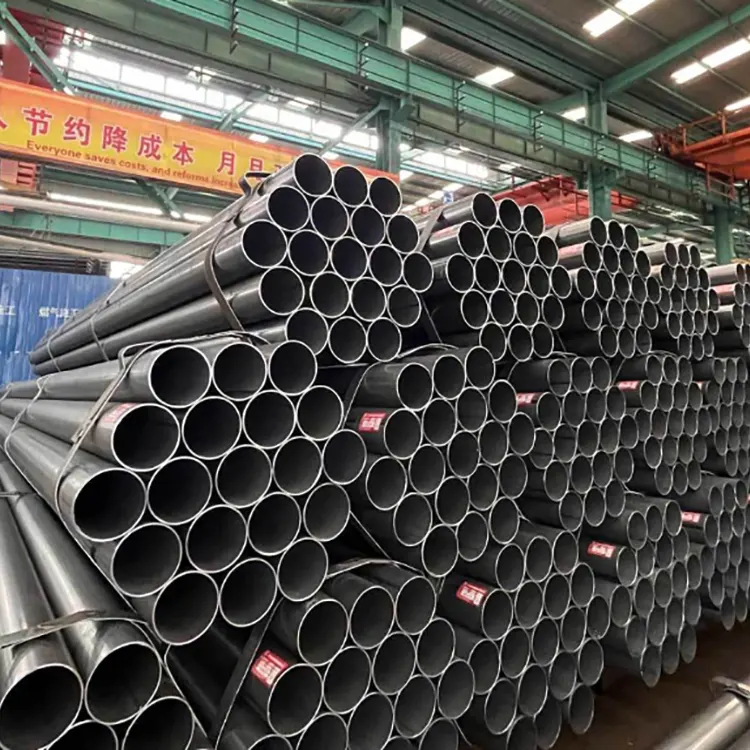
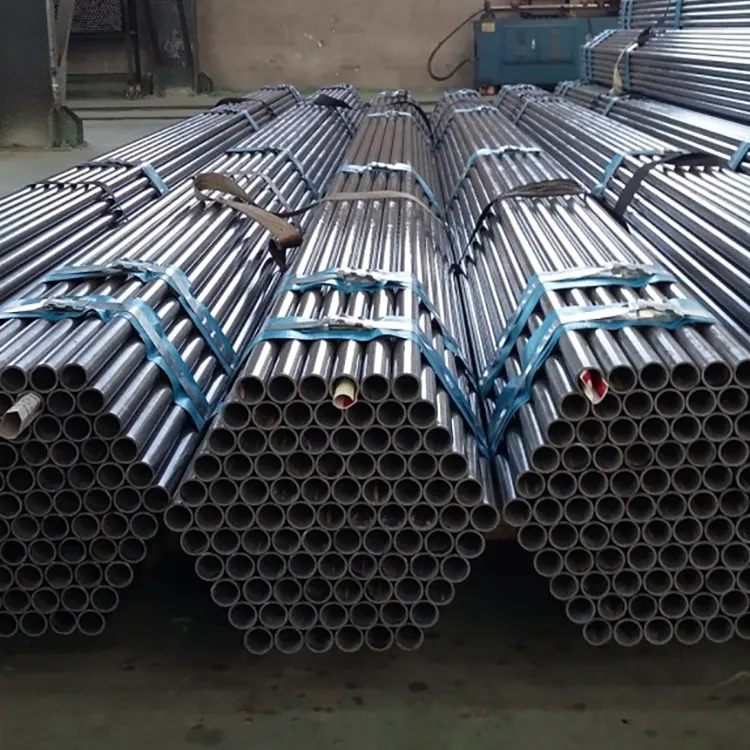
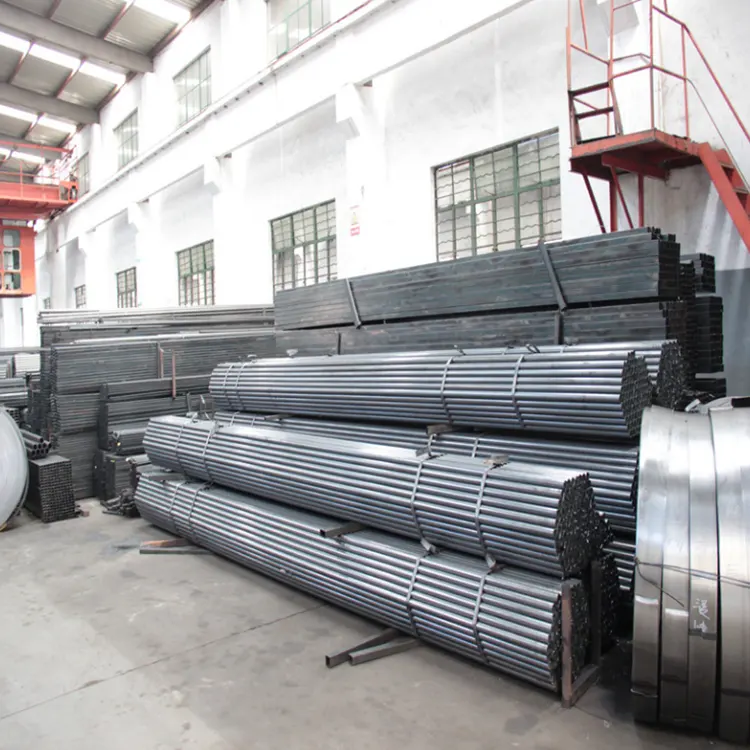
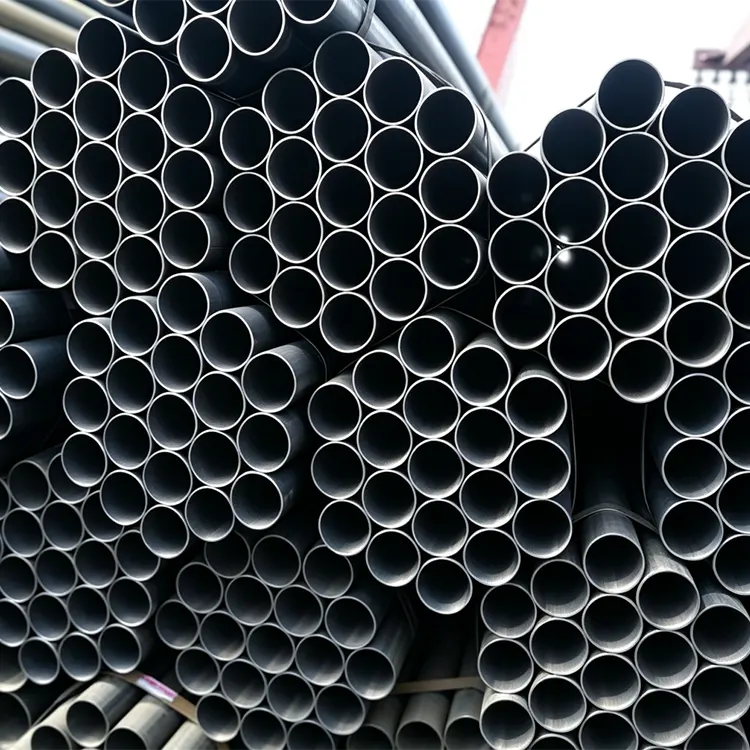
Amikor a Xinlida Factory gyártja ezt a hegesztett acélcsövet, kiváló minőségű melegen hengerelt acélszalagokat használ alapanyagként, és automatizált nagyfrekvenciás ellenállás-hegesztési eljárással alakítja ki. Az acélszalagok szorosan össze vannak ragasztva, a formázási gömbölyűség szabványos, a csőtest nagy egyenességű, és a teljes cső mentes a torzulástól, a kidudorodástól vagy a beállítási hibáktól. A hegesztési folyamat hőben koncentrálódik, az alakítási sebesség gyors, a hő által érintett terület minimális, és nincsenek gyakori eljárási problémák, mint például a durva szemcsék kialakulása vagy a hegesztési repedések. A csőanyag általános szívóssága és hajlékonysága egységes és stabil, így kiválóan alkalmas későbbi másodlagos feldolgozásra, például hajlításra, vágásra, fúrásra, menetvágásra és ferde vágásra.
A kész cső belső és külső falai simaak és laposak, nem oxidálódik vízkő, horpadások és sorja. A belső átmérő megfelel a szabványnak. A csőszerelvények, karimák és kötések beszerelése jobb tömítési teljesítményt nyújt, hatékonyan elkerülve a szivárgási veszélyeket a vízszállítási és szellőztetési folyamatok során. A termék mechanikai tulajdonságai egységesek, stabil nyomással, hajlítással és deformációval szemben. Normál terhelés, szélnyomás és talajlerakódási körülmények között a szerkezet kisebb valószínűséggel deformálódik, így alkalmas nagyszabású szabványosított építési projektekre.
A felhasználási környezet alapján két nagy kategóriába sorolható: fekete színű eredeti színű hegesztett csövek és utókezeléssel horganyzott hegesztett csövek. Az eredeti színű hegesztett csövek beltéri száraz szerkezetekhez, ideiglenes építési létesítményekhez, berendezési állványokhoz és belső acélszerkezetekhez alkalmasak; A horganyzottan kezelt hegesztett csövek felületi korróziógátló megerősítésen mentek keresztül, ellenállnak az oxidációnak és a vízgőz eróziónak, és hosszú ideig használhatók kültéri környezetben, például szabadban, párás és szellőztetett területeken, jelentősen csökkentve a későbbi karbantartások és felújítások gyakoriságát.
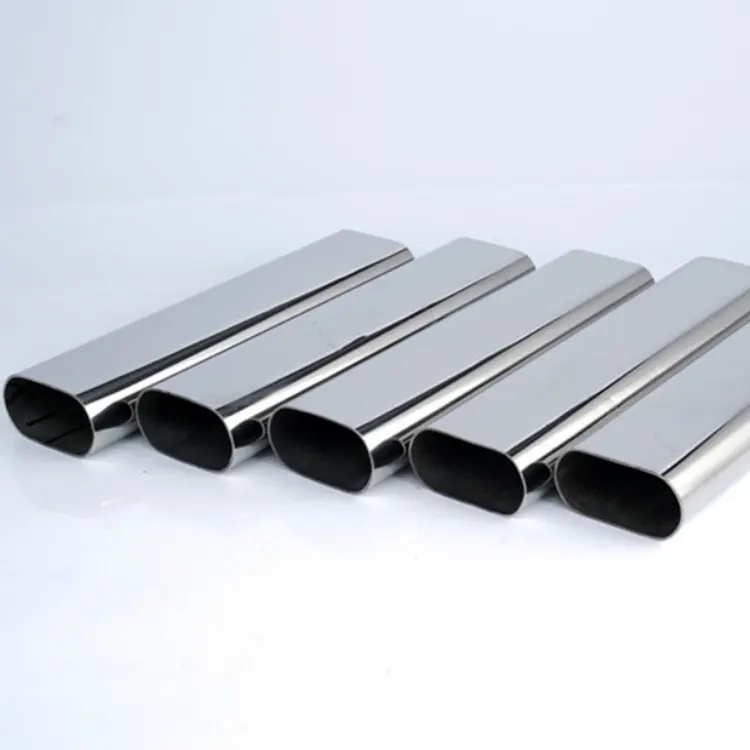
A hegesztett acélcső többféle specifikáció és gradiens tulajdonságokkal rendelkező anyag gyártására alkalmas. A könnyű dekoratív csövektől a közepes és nagy teherbírású mérnöki csövekig mindent lefed, általános forgatókönyvek széles skáláját lefedve, mint például a mélyépítés, a berendezésgyártás, a kerti korlátok, az acélszerkezetek segédanyagai, a csővezetékek elrendezése és az ideiglenes műszaki támogatás. Más acélcsövekkel összehasonlítva a nagyfrekvenciás hegesztett csövek erős gyártási stabilitással, kis specifikációtűréssel és rugalmas szállítással rendelkeznek. Ezek az előnyben részesített anyagok a költségek csökkentésére és a hatékonyság növelésére a mérnöki beszerzéseknél és a szabványos építésnél.
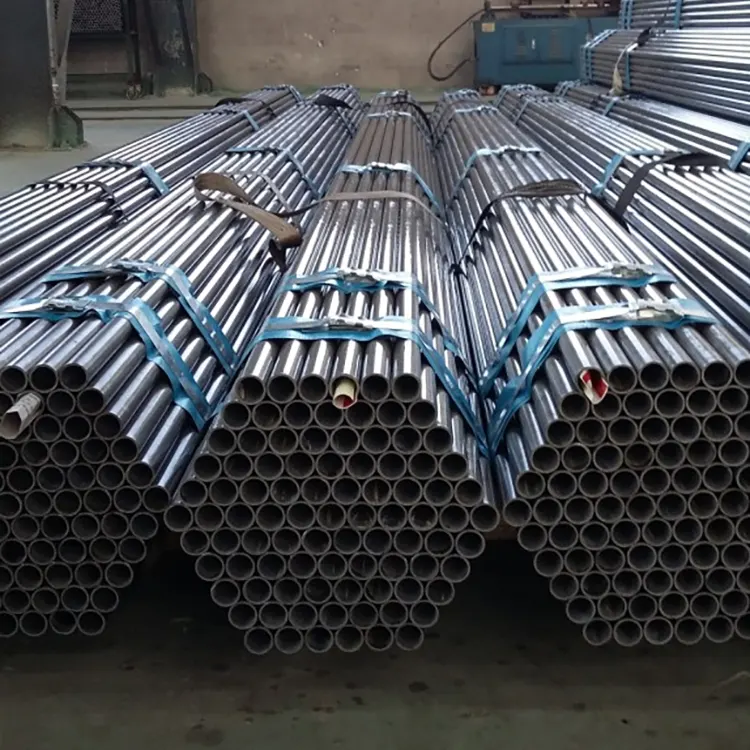
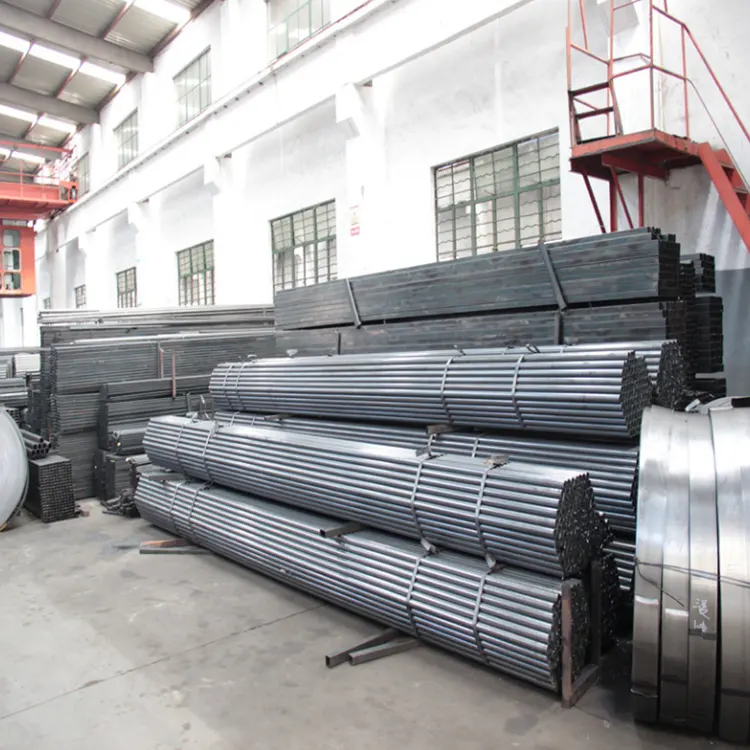
Egyenes varratú nagyfrekvenciás hegesztett cső
1. Nyersanyag előkezelés: acél tekercs letekercselés, simítás, igazítás, éles hurok tárolás
2. Csőalakítás és hengerlés: az acélszalagot hengereléssel kör alakú csődarabká hengereljük
3. Nagyfrekvenciás hegesztés: élek forró olvadék extrudálása, hegesztési varratok eltávolítása
4. Hűtés és formázás: vízhűtés hűtéshez, méretezés, cső egyengetés korrekciója
5. Online hibafelismerés: hegesztési üregek, repedések stb. hibák észlelése
6. Szabványos hosszra vágás: repülő fűrésszel a szabványos hosszra vágáshoz
7. Késztermék feldolgozása: letörés, víznyomás-próba, minőségellenőrzési jelölés, csomagolás
1. Széles acélszalag letekercselés és lapítás, a csődarab ferde spirális hengerlése
2. Belső és külső rétegek ívhegesztése
3. Hibafelismerés, csővéghorony feldolgozás, víznyomás-teszt
DN névleges átmérő + külső átmérő + közös falvastagság 1. DN15 (4 hüvelyk): Φ21.3, falvastagság 2.5/2.75/2.8mm 2. DN20 (6 hüvelyk): Φ26.9, falvastagság 2.5/2.75/2.8mm 3. DN25 (1 hüvelyk): 7,Φ33. A 3,0/3,2/3,5 mm 7. DN65 (2,5 hüvelyk): Φ76,1, falvastagság 3,2/3,5/4,0 mm 8. DN80 (3 hüvelyk): Φ88,9, falvastagság 3,5/4,0/4,5 mm 9. DN100 (41,4 hüvelyk) 3,75/4,0/4,5 mm 10. DN150 (6 hüvelyk): Φ168,3, falvastagság 4,0/4,5/5,0 mm 11. DN200 (8 hüvelyk): Φ219,1, falvastagság 4,5/5,0/6,0 mm Standard főhossz: 6 méter/2 méter kis méretben.
Közös külső átmérő + főáramú falvastagság 1. Φ26,8, Φ33,5: 2,0–3,0 mm (bútorok, vezetékek) 2. Φ48 (állványzathoz speciálisan): 2,75/3,0/3,2/3,5 mm 3. Φ60, Φ79,4,0 mm (üvegházak, oszlopok) 4. Φ114, Φ140, Φ165: 3,5–6,0 mm (acél szerkezeti támasztékok) 5. Φ219–Φ630: 4–10 mm (nagy cölöpalapok, acélszerkezetek)
1. Fő külső átmérő: Φ219, Φ273, Φ325, Φ426, Φ529, Φ630, Φ720, Φ820, Φ1020, Φ1220, Φ1420, Φ1620
2. Szabályos falvastagság: 4-14 mm, általában a mérnöki munkákban használatos 6/8/10/12 mm
3. Hossz: 6 m, 12 m, szabvány nagy átmérőjű 3PE korróziógátló bevonathoz
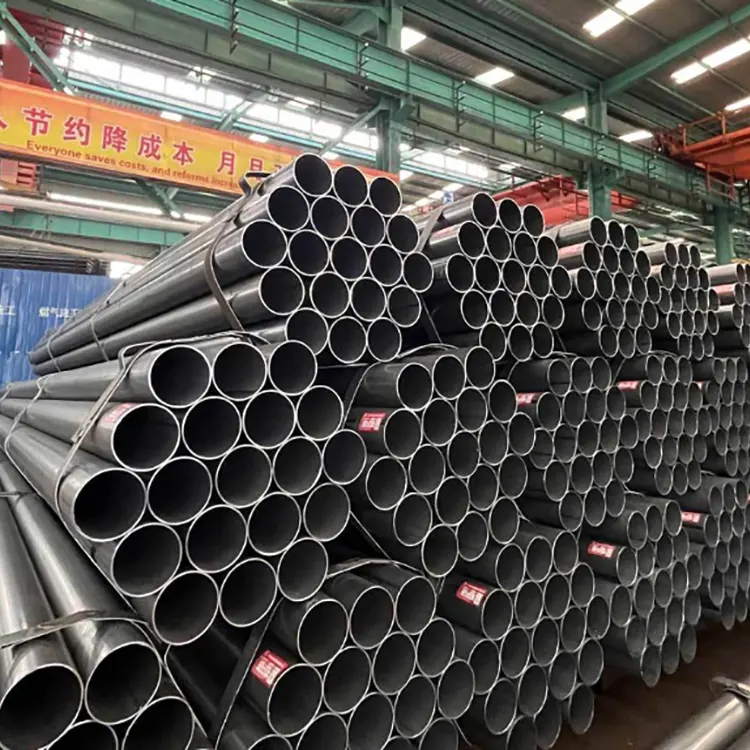
1. Ellenőrizze a bejövő acélszalagok anyagspecifikációit, végezzen vastagság- és mechanikai tulajdonság-ellenőrzéseket, és távolítsa el a vetemedett, réteges és rozsdásodott hibás anyagokat;
2. Végezzen hibaészlelést az acélszalag tompahegesztésénél, hogy elkerülje a késztermékek hegesztési varratai által okozott lehetséges veszélyeket.
1. Rendszeresen kalibrálja az alakító görgőket az acélszalagok beállításának ellenőrzésére, valamint a csődarabok közötti eltérések, átfedések és egyenetlen hézagok elkerülésére;
2. Figyelje a kialakuló ívet, hogy elkerülje a csőfal ráncait, kidudorodását és túlzott elliptikusságát.
1. Fenntartja a stabil nagyfrekvenciás áramot, az extrudáló hengernyomást és a hegesztési sebességet, hogy biztosítsa a teljes hegesztési fúziót, üregek, salakzáródás vagy hideghegesztés nélkül;
2. Szabványosítsa a belső és külső hegesztési varratok kaparási folyamatát, biztosítva, hogy ne karcolódjanak meg az alapanyagon, és ne maradjanak hegesztési nyúlványok;
3. Szigorúan ellenőrizze a hegesztőhuzalt és a spirálcsövek fluxusát, ellenőrizze a behatolási mélységet, és biztosítsa a teljes belső és külső hegesztési áthaladást léglyukak és repedések nélkül.
1. Rendszeresen kalibrálja a méretező egységet a külső átmérő és a falvastagság tűréseinek ellenőrzéséhez;
2. Végezzen online egyengetést a csőhajlítás és csavarodás kiküszöbölésére, biztosítva az egyenességnek való megfelelést;
3. Rendszeresen kalibrálja a fűrészt, hogy a rögzített hossz szórása a tartományon belül legyen.
1. Szerelje fel a teljes vonalat örvényáramú/ultrahangos hibaérzékeléssel, valós idejű hegesztési repedések, hiányos fúzió és pórusok észlelésével, és automatikusan jelölje meg a nem megfelelő szakaszokat;
2. Rendszeresen kalibrálja a hibaészlelő berendezést, hogy elkerülje a kimaradt észleléseket és a téves ítéleteket.
1. Végezzen víznyomás-próbákat minden csövön a folyadékhasználathoz, a normál nyomás fenntartása, valamint a szivárgás vagy hegesztési repedések ellenőrzése;
2. Növelje meg a statikus víznyomás időtartamát a nagynyomású csővezetékeknél, és szigorúan kövesse a spirális, nagy átmérőjű csövek vizsgálati előírásait.
1. Egyenletesen dolgozza meg a lapos fejeket és letöréseket, biztosítva, hogy a csővégeken ne legyen sorja, bevágás vagy deformáció;
2. Végezze el a felület átfogó kézi ellenőrzését: karcolások, rozsda, bemélyedések és hegesztési gyöngyök hibáinak kiválogatása és izolálása.
1. Szigorúan szabályozza a savas mosást, a cink hőmérsékletét és a bevonat vastagságát a horganyzási/korróziógátló eljárás során, biztosítva, hogy ne maradjon le bevonat, hámlás;
2. Vegyünk mintákat a késztermékekből szakító-, nyomó- és hajlítómechanikai vizsgálatokhoz, az anyagtulajdonságok újraellenőrzéséhez;
3. Világosan jelölje meg a címkéket, osztályozza és csomagolja, őrizze meg a minőségellenőrzési jegyzőkönyveket, és biztosítsa a termék nyomon követhetőségét.
1. Rendszeresen ellenőrizze, kalibrálja és karbantartja az alakítóhengereket, hegesztőgépeket és hibaérzékelő műszereket;
2. A kezelők tanúsítvánnyal rendelkeznek, és rendszeres folyamatparaméter-ellenőrzést végeznek, azonnal leállítják a gépet, és rendellenességek esetén beállítják.
Cím
S213 Jinghai District, Tianjin City, Kína
Tel