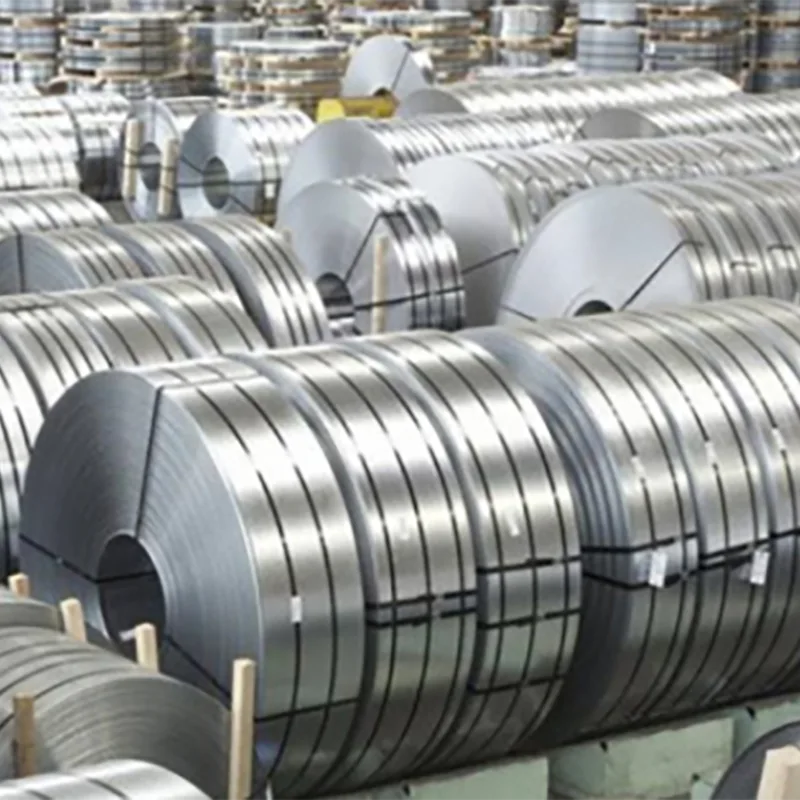
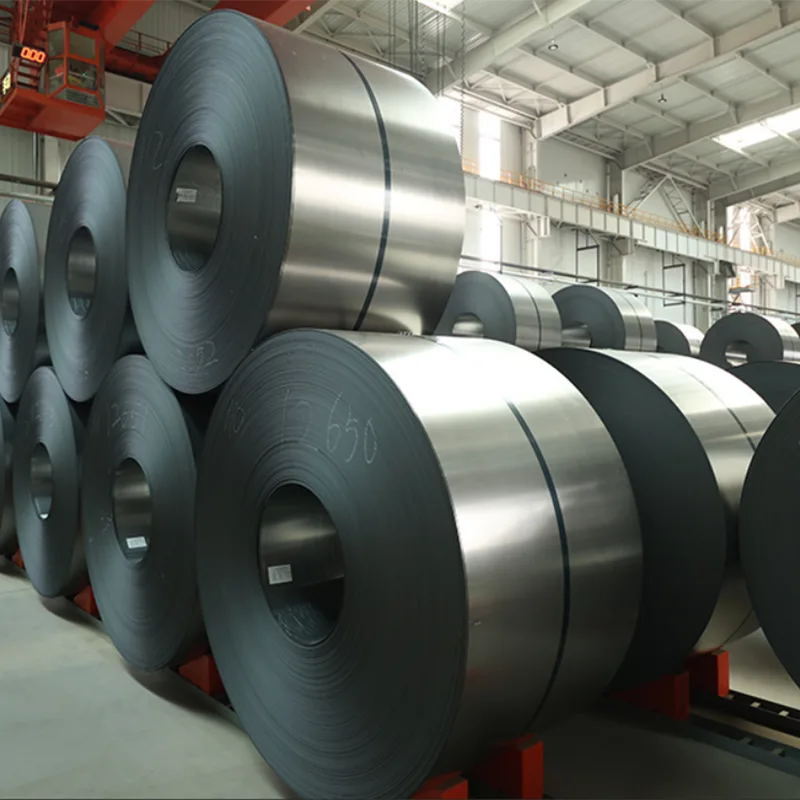
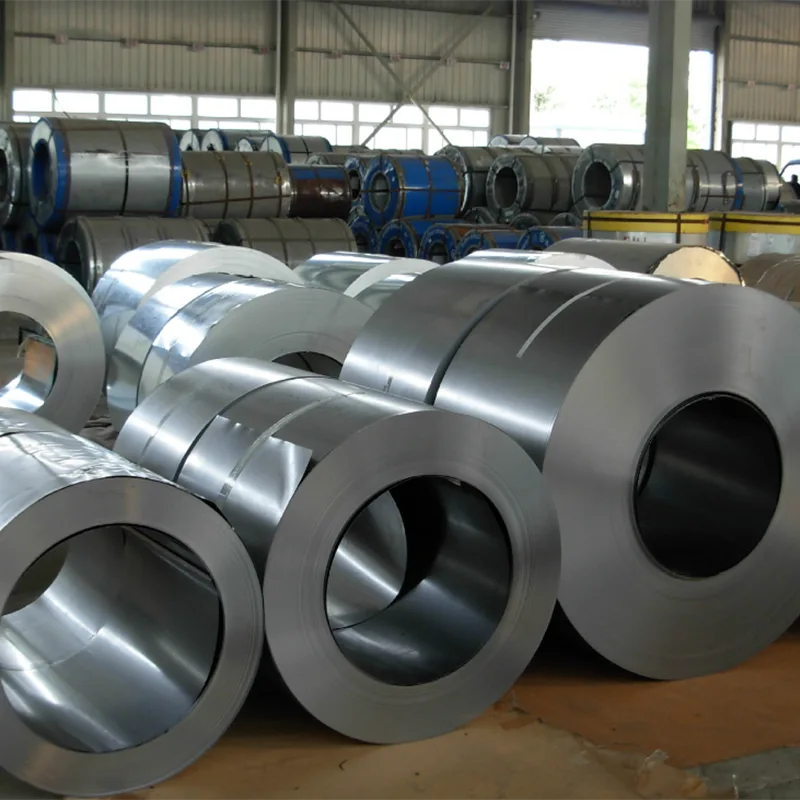
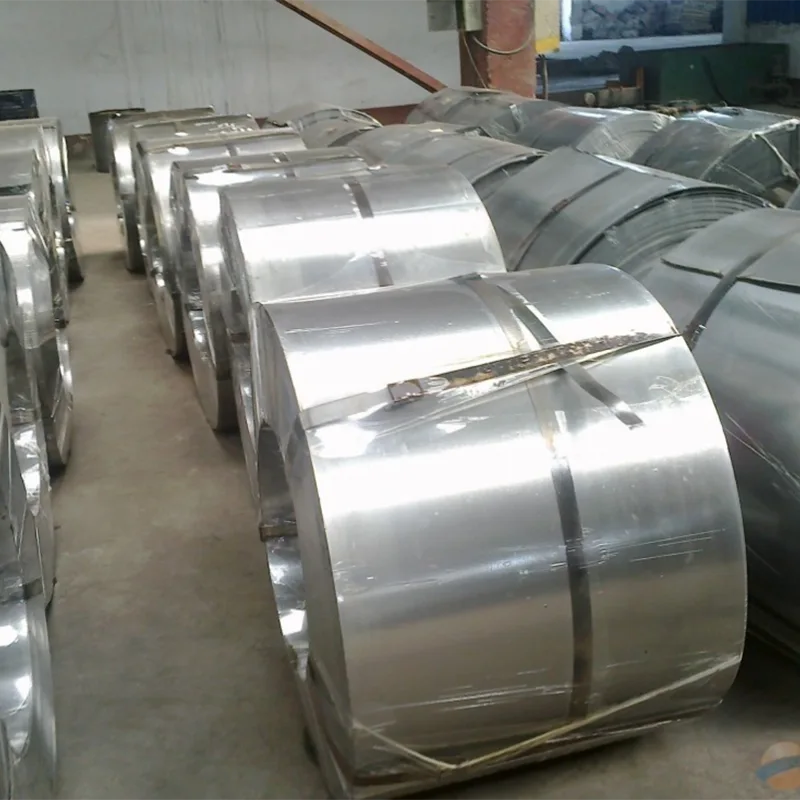
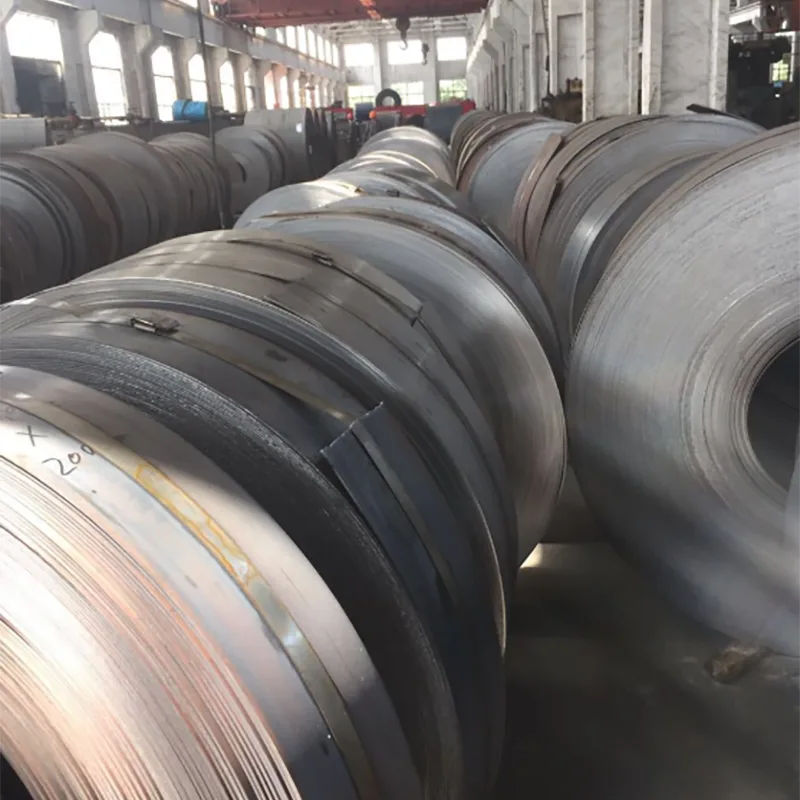
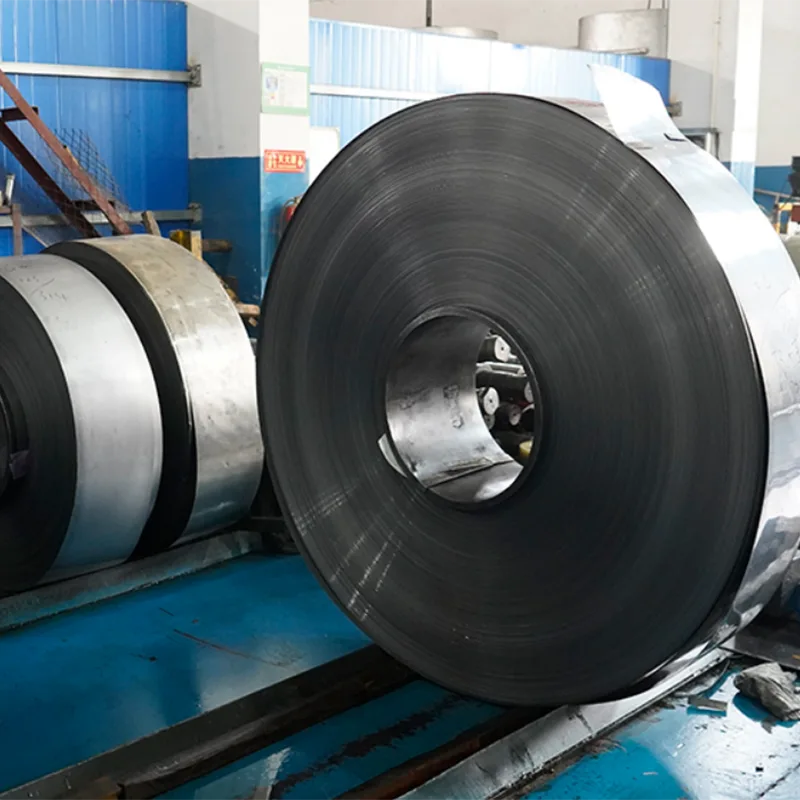
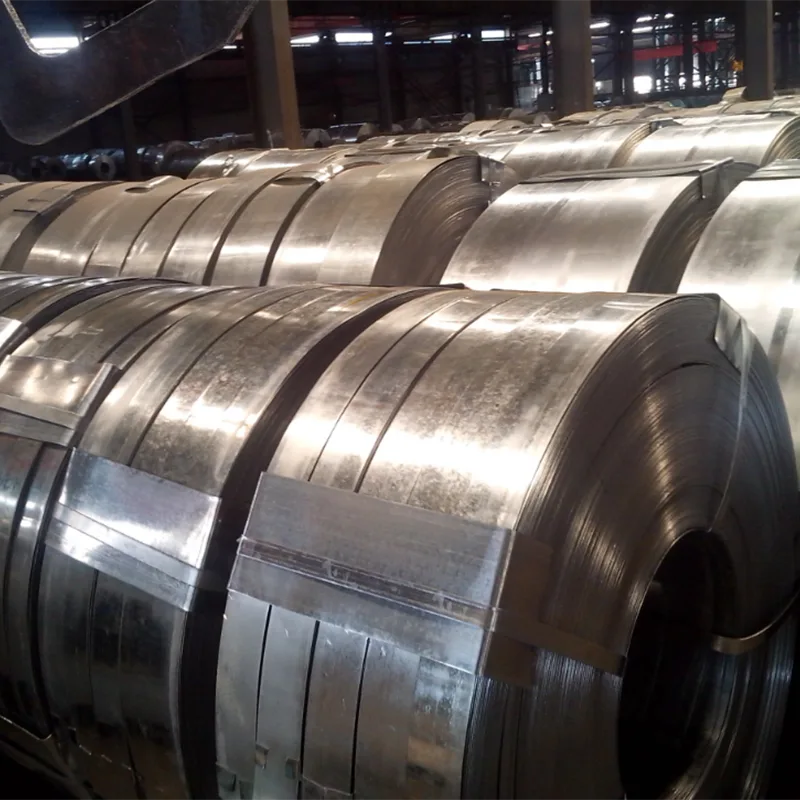
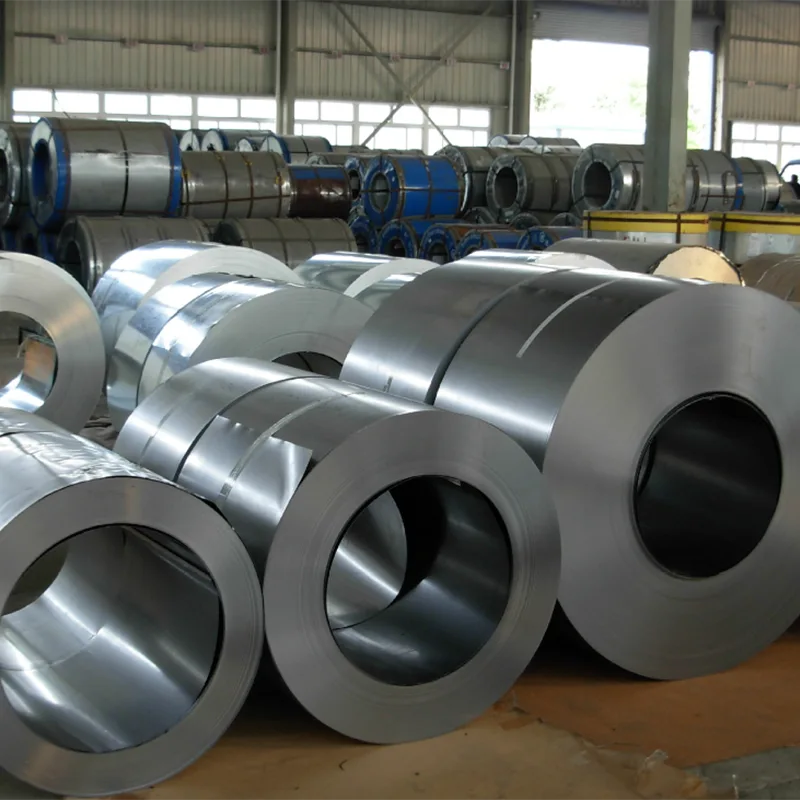
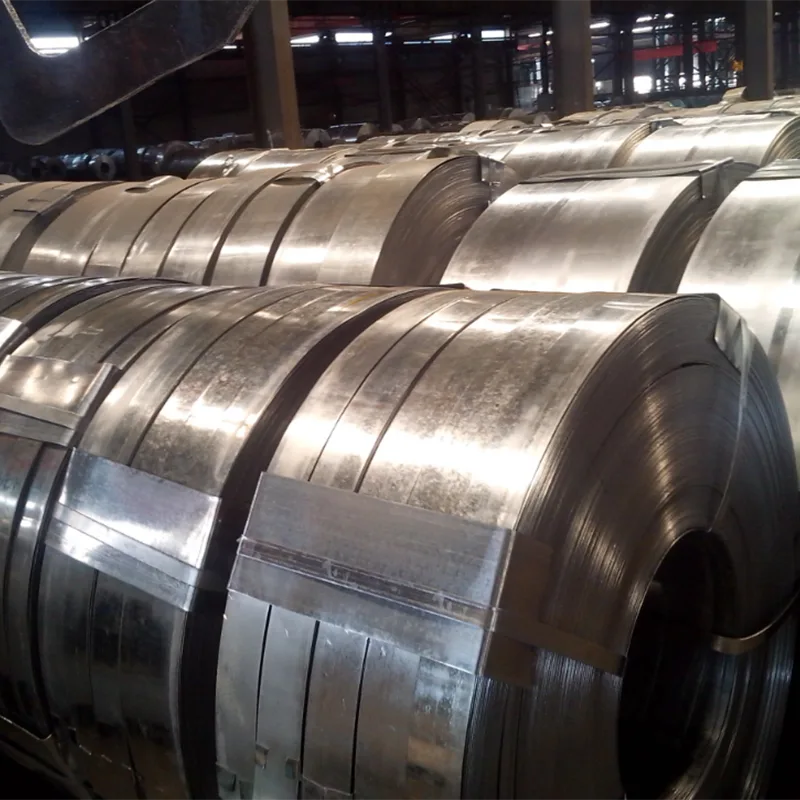
A ShixinDa Factory által gyártott kínai hidegen hengerelt acélszalag vastagsága 0,15-3,0 mm, és eredeti tekercsként vagy hosszirányban vágott keskeny szalagként szállítható. Az acéltekercsek belső átmérője 508 mm vagy 610 mm; a tekercsenkénti súly konténeres szállításra alkalmas. A vastagság és a szélesség tűrése szigorúan megfelel az exportprecíziós fokozatoknak, és a szalag síksága pontosan ellenőrzött.
A mechanikai tulajdonságok stabilak; A folyáshatár, a szakítószilárdság és a nyúlás értékei testreszabhatók az ügyfél műszaki specifikációinak megfelelően. A kémiai összetételt szigorúan ellenőrzik, hogy tartalmazzon szén, mangán, kén és foszfor; a mélyhúzó minőség csökkentett szennyeződést tartalmaz, hogy megakadályozza a bélyegző felületi ráncosodási hibákat. Kérésre felületkezelési fokozatok is rendelkezésre állnak, állítható felületi érdességgel; nyíróélű vagy hengerelt élű opciók állnak rendelkezésre; és a standard szállítás tartalmaz rozsdagátló olajbevonatot.
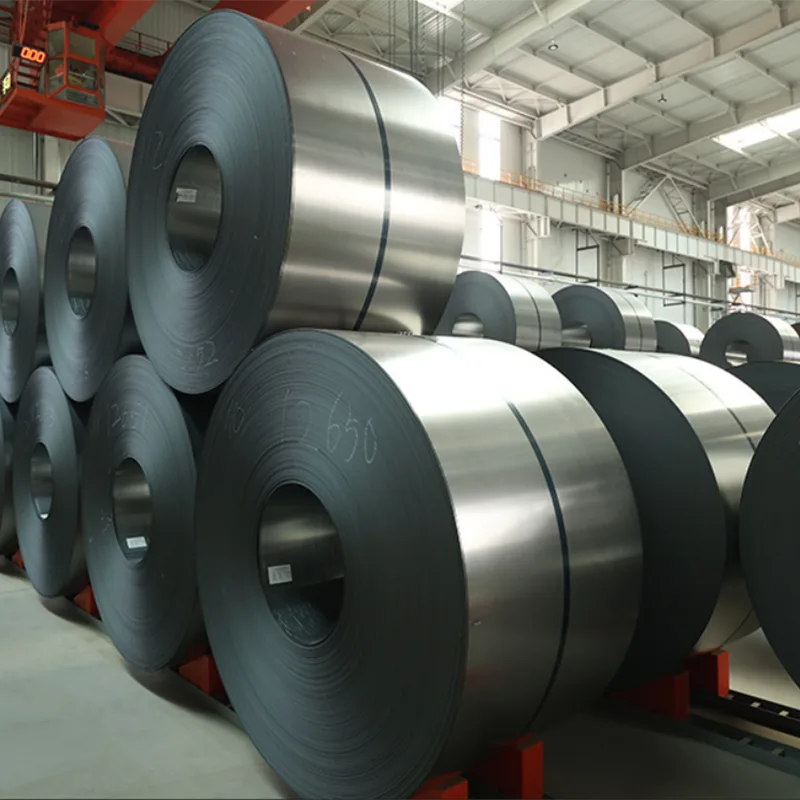
Nyersanyag: Melegen hengerelt tekercsek alapanyagként
Hegesztés és tekercselés: Több acélszalag tekercs összehegesztése a folyamatos gyártás hatékonyságának növelése érdekében.
Pácolás: Használjon sósavat (korábban kénsavat) a felületi vas-oxid-lerakódás eltávolítására, biztosítva a sima acélszalag felületet és csökkentve a hengerek kopását.
Pácolás után tisztítsa meg, szárítsa meg és tekercsekre vágja.
A vízkőmentesítéssel kezelt lemeztuskót a végtermékvastagságig hengereljük a hideghengerműben.
A teljes csökkentési arány általában 60% és 90% között van.
A feszítőhengerlést az egyenes lemezforma biztosítására és a vastagságváltozás szabályozására alkalmazzák.
A hengerlési módszerek három típusba sorolhatók: egyasztalos megfordítható hengerlés, többasztalos folyamatos hengerlés és teljesen folyamatos hengerlés.
A maximális gördülési sebesség elérheti a 41,6 m/s-ot; egy teljesen folyamatos hengermű éves termelése meghaladhatja a 2 millió tonnát.
Folyamat-kenés: Jellemzően emulziókat használnak hűtésre és kenésre; vékony profilok vagy keményfémek hengereléséhez tiszta olajos kenőanyagokat (például pálmaolajat) használnak.
Lágyítás: kiküszöböli a hideghengerlési munka megkeményedését, lehetővé teszi az acéllemez átkristályosodását és lágyulását, valamint visszaadja plaszticitását.
Laposság: Könnyű hideghengerlés enyhe, 0,5–4%-os redukciós sebességgel; a célok közé tartozik:
Akadályozza meg, hogy a húzóterhelés során egyértelmű hozamlépés léphessen fel.
Javítsa a lemez alakját
A kívánt felületi érdesség elérése
Bevonat: A bevonatot igénylő acélszalagokat vagy födémeket a horganyzás, ónozás, alumínium bevonat vagy szerves bevonat feldolgozó egységeibe kell betáplálni.
Nyírás: A hosszirányú nyírást élvágásra vagy anyag szélesség szerinti csíkokra osztására használják; A keresztirányú nyírás az anyagot hossz szerint egyedi lapokra vágja.
Olajozott csomagolás: Vigyen fel rozsdagátló olajat; csomag ellenőrzés és osztályozás után a gyárból való kiszállítás előtt.
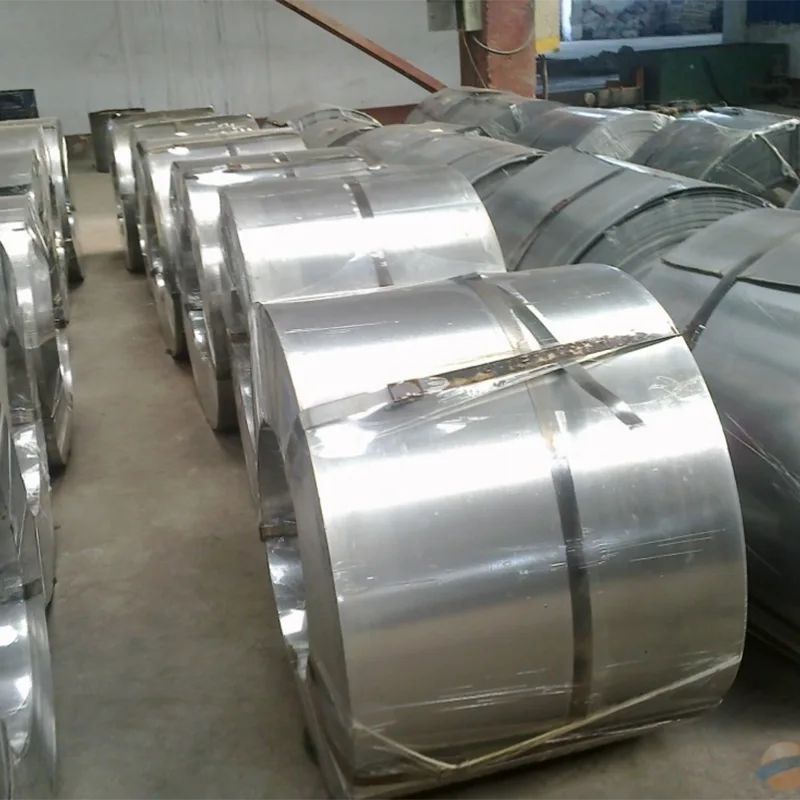
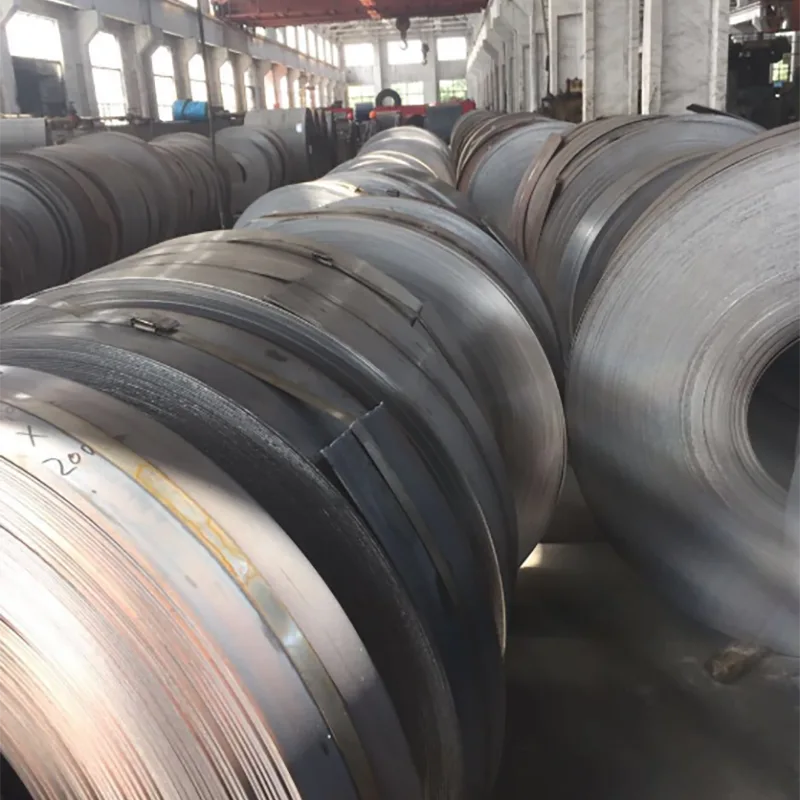
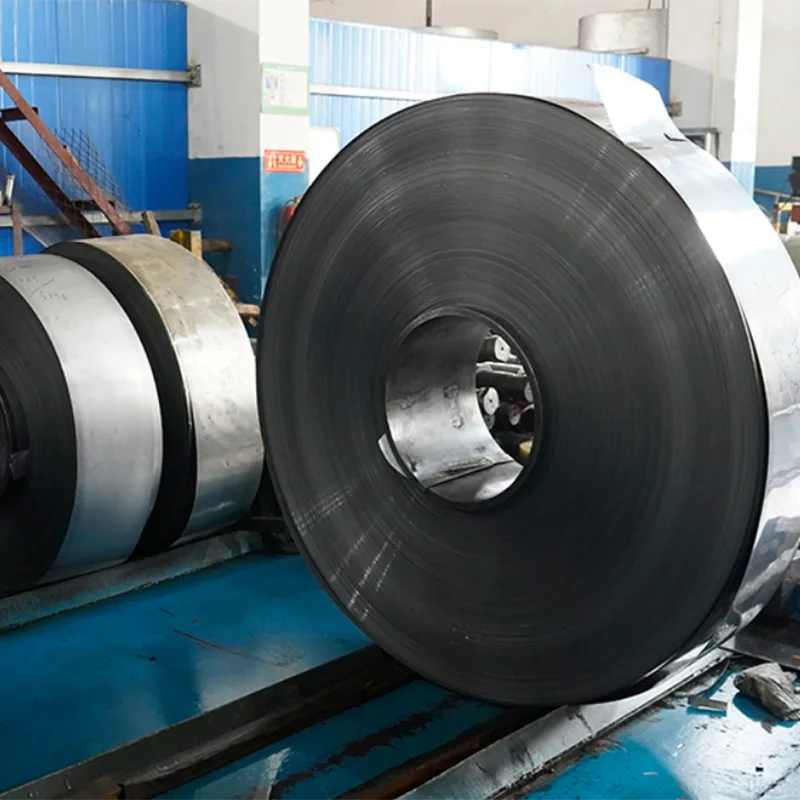
A hidegen hengerelt acélszalagot melegen hengerelt acéltekercsek hidegen hengerelésével állítják elő szobahőmérsékleten; terméktervezése a méretpontosságra, a felületminőségre, a mechanikai tulajdonságokra, az alakíthatóságra és az üzemi teljesítményre, valamint a későbbi feldolgozási műveletekkel való kompatibilitásra helyezi a hangsúlyt. Az alapvető jellemzők a következők:
Nagy vastagságpontosság: Hidegen hengerelt szobahőmérsékleten robusztus hengermű-vezérlési lehetőségekkel; vastagságtűrése lényegesen meghaladja a melegen hengerelt szalagacélét, lehetővé téve vékony szalagok (elsősorban 0,1-3,0 mm tartományban) előállítását a sajtolás és a precíziós lemezalkatrészek követelményeinek megfelelően; standard, nagy pontosságú és ultra-precíziós minőségben kapható a kiválasztáshoz.
Szabályozható szélesség és profil: A tervezés során a sarlóhajlítás, a vetemedés és a hullámosság pontosan szabályozható az egyenesség biztosítása érdekében; fix szélességű vágás támogatott, így alkalmas későbbi lyukasztásra, hegesztett csőgyártásra és alkatrészfeldolgozásra.
Gördülő kialakítás: Nagy teherbírású acéltekercseket használ a tekercscsere leállási idejének minimalizálása érdekében, így ideális a folyamatos bélyegző és folyamatos bevonat gyártósorokhoz.
Különböző felületkezelési fokozatok megkülönböztetése: standard felület, magasabb minőségű felület és prémium minőségű felület; tervezési vezérlők oxidréteg, karcolások, foltok és görgős nyomok hibáira.
Szabályozható felületi érdesség: Az Ra érték egy lapos görgős hengerrel állítható be, így alkalmas sajtolási alkalmazásokhoz a karcolás megelőzésére, szórással történő bevonat adhéziójára, vagy galvanizálási és bevonási eljárásokra; a magasfényű felület ideális megjelenésű alkatrészekhez, míg a mérsékelten érdes felület a mélyhúzó alkalmazásokhoz.
Konfigurálható utólagos feldolgozáshoz: alkalmas felületkezelési eljárásokhoz, mint például horganyzás, színezés, szórással festés, galvanizálás és egyéb felületkezelési műveletek.
Standard kereskedelmi fokozat (CQ): Közepes erősségű; alkalmas egyszerű hajlítási és alakítási alkalmazásokhoz; házakhoz és alapelemekhez használják.
Mélyhúzási fokozat (DQ/DDQ): csökkenti a folyáshatárt, növeli a nyúlást, szabályozza a folyási platót, és megakadályozza a Luders szalagok kialakulását – ideális mélyhúzó és összetett sajtolt alkatrészekhez.
Nagy szilárdságú hidegen hengerelt szalagacél: Az optimalizált összetétel, hengerlési és izzítási folyamattervezés révén a szakítószilárdsága megnő; Alkalmas szerkezeti elemekhez, erősítőelemekhez és könnyűszerkezetes alkatrészekhez, kiegyensúlyozva a szilárdságot és az alakíthatóságot.
A keménységi tartomány széles, a lágy mélyhúzástól a nagy keménységű állapotokig (hengerelt kemény tekercsek) terjed; ezeket a hengerelt kemény tekercseket nem érik lágyításnak, ami nagy szilárdságot, de gyenge plaszticitást eredményez, így csak egyszerű hajlítási műveletekre alkalmasak.
Lágyítási folyamat kiválasztása: válasszon a teljes izzítás (lágy anyaghoz, sajtolásra alkalmas), a részleges izzítás vagy a hengerlés (nem lágyított) között, az alakítási nehézségtől függően.
Lapos feldolgozási tervezés: A mélyhúzású hidegen hengerelt szalagacélok tervezésénél kulcsfontosságú szempontok a hozamplatformok kiküszöbölése, a lemez alakjának javítása és a felületi érdesség szabályozása.
Kémiai összetétel kialakítása: elsősorban alacsony szén-dioxid-kibocsátású; a mélyhúzó minőségek csökkentett C- és Si-szinttel rendelkeznek megfelelő Mn-tartalom mellett; A nagy szilárdságú minőségek mikroötvöző elemeket tartalmaznak az erő, a hegeszthetőség és az alakíthatóság egyensúlya érdekében.
Hegeszthetőség: Az alacsony széntartalmú hidegen hengerelt szalagacél kiváló hegeszthetőséget mutat, így alkalmas ponthegesztésre és ívhegesztési alkalmazásokra bélyeg-hegesztett szerelvényekben.
Szállítási lehetőségek: Elsősorban acéltekercsek; alternatívaként az anyagot hidegen hengerelt acéllemezekké vagy hosszanti keskeny szalagokká lehet hasítani, amelyek különféle típusú berendezésekhez alkalmasak.
Védő kialakítás: A felületet rozsdagátló olajjal vonják be, hogy megakadályozzák a korróziót a tárolás és a szállítás során.
Alkalmazási szegmentálás: Ide tartozik többek között a háztartási készülékek burkolatai, autóipari alkatrészek, hardvertermékek, hegesztett csövek, kábeltálcák, számítógépház és szekrények; minden alkalmazáshoz külön anyagminőségek és teljesítményspecifikációk tartoznak.
|
projekt |
Általános exportparaméterek |
megjegyzéseket |
|
vastagság |
0,15-3,0 mm |
Főáram: 0,32,0 mm; a GB/T 7082-2019 / ASTM A568M tűrésspecifikációi szerint |
|
szélesség |
Széles tekercs≥600 mm; Keskeny szalag <600 mm |
Eredeti tekercs; hosszirányban hasított acélszalag |
|
vastagság eltérés |
Szabványos pontosság, nagy pontosság, nagy pontosság |
A tengerentúli ügyfelek gyakran EN/ASTM tűréshatárokat adnak meg. |
|
Szélesség tűrés |
Eredeti tekercs: 0–+5 mm; Hornyolt keskeny szalag:±0,3–±0,5 mm |
Szigorúbb tűréskövetelmények az anyagok hasításához |
|
Mintaforma / Laposság |
I., II. és III. szint; mértékegysége: mm/m |
Ha az ügyfélnek konkrét bélyegzési követelményei vannak, kérjük, egyértelműen határozza meg azokat. |
|
Szállítási mód |
Acéltekercsek, hosszirányban vágott keskeny csíkok, keresztirányban vágott lapos lemezek |
Az export nagy része acéltekercsekből áll. |
Cím
S213 Jinghai District, Tianjin City, Kína
Tel