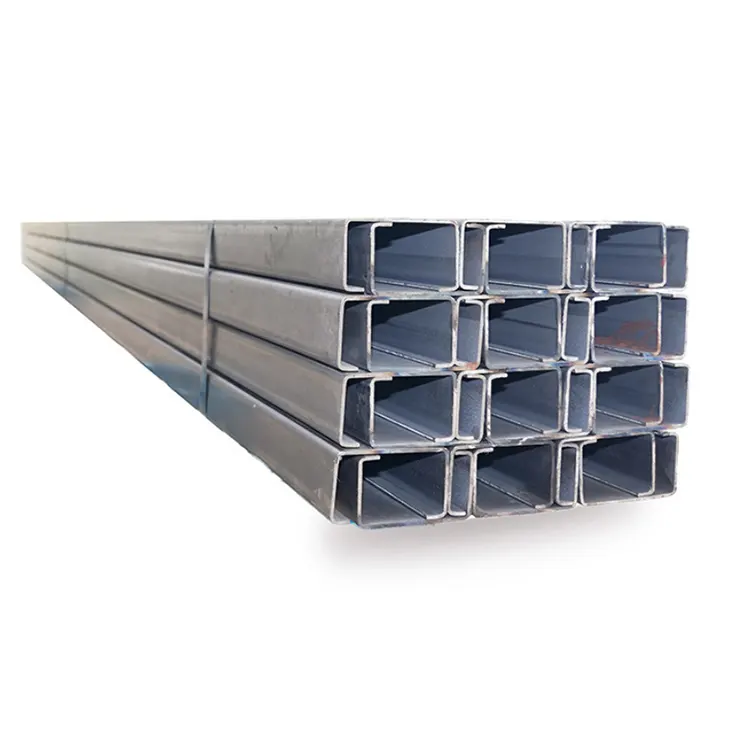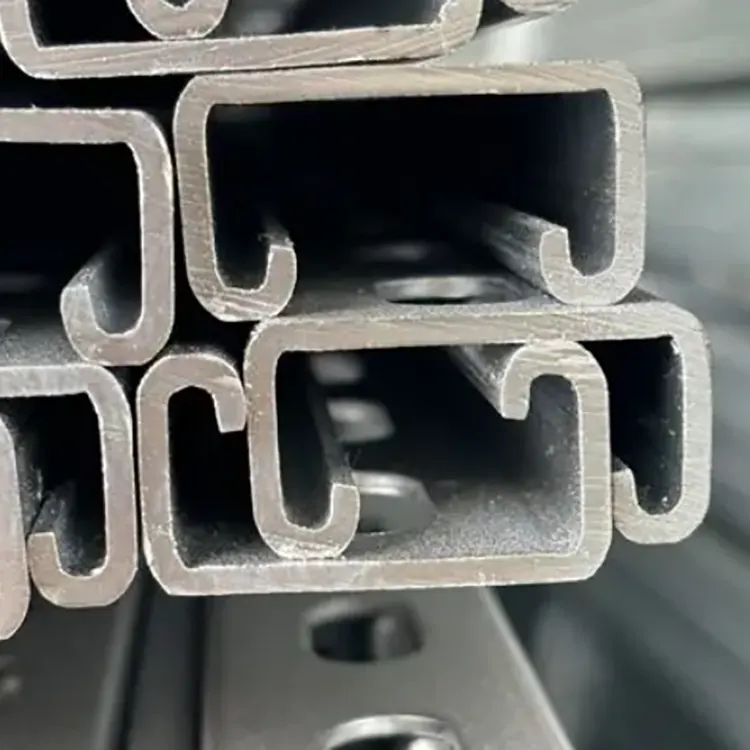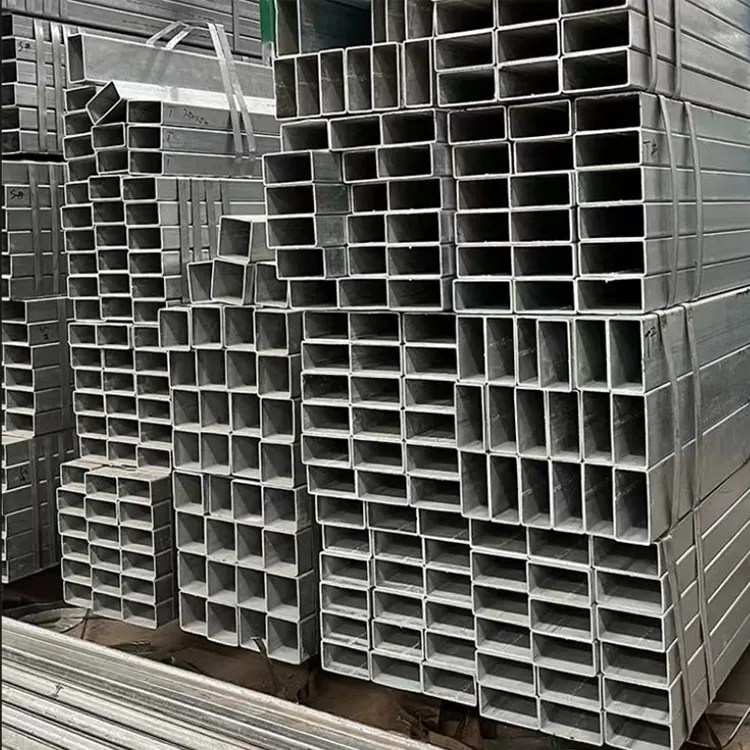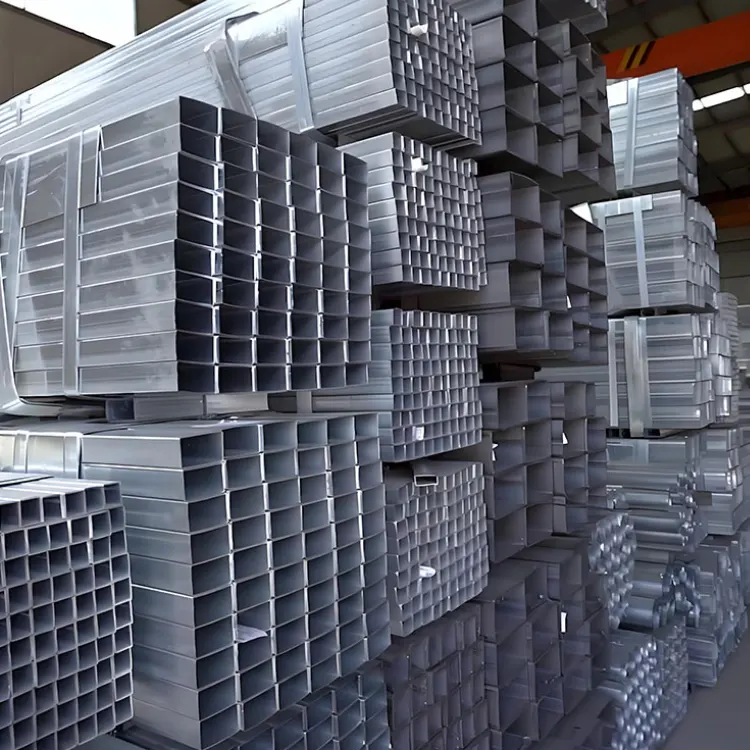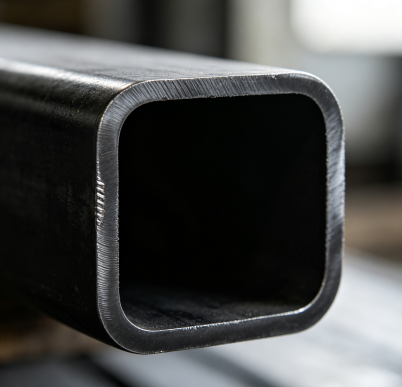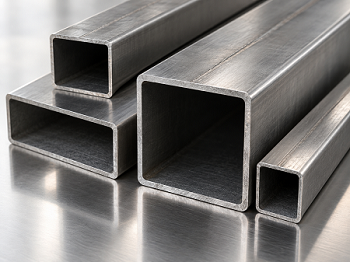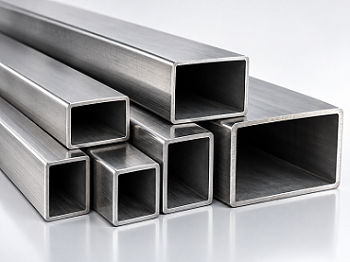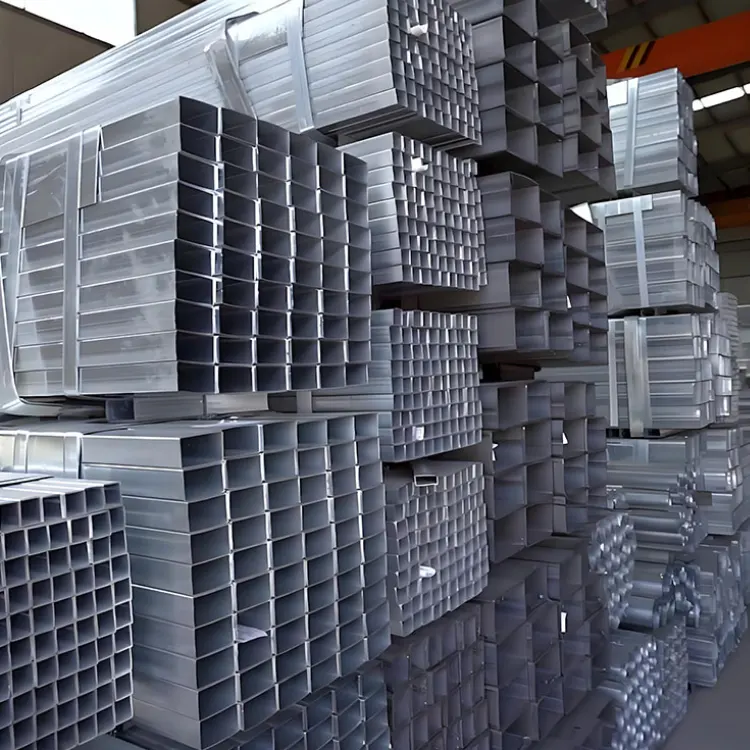
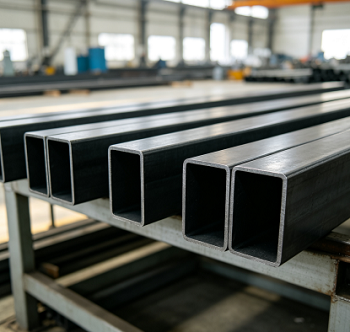
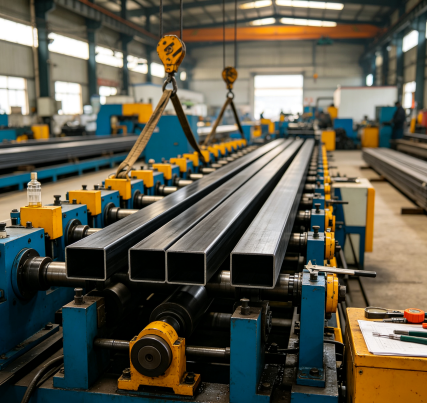
A hideghúzás a leglassabb módszer a négyzet alakú csövek előállítására, de gyakran ez az egyetlen módja annak, hogy a gépkezelőknek ne kelljen új anyagot vágniuk. A hidegen húzott négyzet- és téglalap alakú csövek folyamata egy kerek csővel kezdődik – akár melegen hengerelt varrat nélküli, akár nagyfrekvenciás hegesztéssel (HFW). Az anyagválasztás az elsődleges szempont, mivel a húzási lépések száma az acél rugalmasságától függ – konkrétan attól, hogy mennyire lehet megnyújtani a repedés előtt.
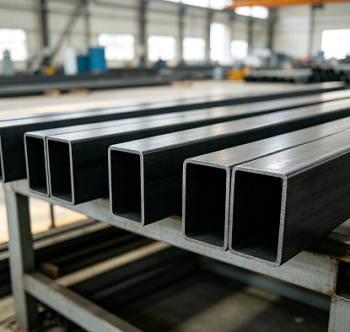
A csődarabot először lágyítják. A hideghúzás munkakeményedést okoz; egy puha, feszültségmentes blankkal kezdődően biztosítja, hogy a keresztmetszet többszörös menetben lehúzható anélkül, hogy a sarkok megrepednének.
A malmi lerakódást savas pácolás útján távolítják el, majd foszfát és szappan alapú kenőanyag filmeket visznek fel. E rétegek nélkül az acél és a szerszám közötti súrlódás elszakítaná a felületet és felgyorsítaná a szerszám kopását.
A hidegen húzott négyzet alakú és téglalap alakú csövek végét megfeszítik (csökkentik az átmérőt), hogy átférjenek a szerszámon. Ezután áthúzzák egy négyzet vagy téglalap alakú szerszámon, amely belső tüskével rendelkezik – ez egy olyan kritikus elem, amely megakadályozza a cső falainak összeomlását és a belső furat középpontjától való eltérését.
Minden egyes lépés általában 10-20%-kal csökkenti a keresztmetszeti területet; ennek a határnak a túllépése a sarkok megrepedését kockáztatja. Közbenső lágyítás szükséges a plaszticitás helyreállításához, ami megmagyarázza, hogy a szűk tűréshatárú profilokhoz gyakran két-négy húzási lépésre és több hétig tartó gyártási ciklusra van szükség.
A kész csövet többhengeres egyengetésen, méretre vágáson és végsorjázáson esik át. Ha a húzás az utolsó formázási lépés, akkor feszültségmentesítő lágyítás következik. Végül minden csövet megmérnek, olajoznak és kötegbe kötnek.
Ha egyszerűen ki kell vágni és keretbe hegeszteni, akkor általában elegendő a szabványos pontosság – a pénzt jobb a falvastagságra költeni. Ha azonban a cső megmunkálást igényel, vezetőfelületként szolgál, vagy egy megmunkált sík felülethez kell illeszkednie, nagy pontosságú tűréseket kell megadni.
A "Hard-drawn" biztosítja a legnagyobb szilárdságot és a legalacsonyabb költséget, mivel kiküszöböli a végső lágyítási lépést. A lágyítás visszaállítja a rugalmasságot, így az anyag alkalmas hajlításra, lapításra vagy kiterjedt megmunkálásra. A normalizálás egységes mikrostruktúrát hoz létre, amely ideális azokhoz az alkatrészekhez, amelyeket először hegesztenek, majd később terhelésnek vannak kitéve.
Sok vásárló alapértelmezés szerint a 20#. osztályú acélt választja, és egyszerűen növeli a falvastagságot. A 20#-ról 45#-ra váltás a folyáshatárt 245 MPa-ról 335 MPa-ra emeli; ez gyakran lehetővé teszi a falvastagság csökkentését, és a súlymegtakarítás ellensúlyozza az anyagköltség különbségét.
A hidegen húzott négyzet- és téglalap alakú csövek sugara a falvastagsággal növekszik – 6 mm-es falvastagság (S) esetén a saroksugár 2,0 S-en belül tartható, míg 6–10 mm-nél 2,5 S lesz. Ha egy kis saroksugár kötelező, a falvastagságnak vékonyabb tartományon belül kell maradnia; ha a rajzon megadott sugár műszakilag nem kivitelezhető, akkor közvetlenül értesítjük.
Az összeszerelés sikerét meghatározó méret – legyen az a belső furat, az oldalhossz vagy az átló – legyen az, amelyet a legszigorúbban ellenőrizünk; kérjük, jelölje meg a rajzon, amikor elküldi nekünk.
A portálos keresztgerendák, a lineáris vezetőtartók, a robottalpok és a munkapad keretei általában 50 × 50 és 120 × 120 mm közötti méretűek, az anyagok általában 20# vagy Q345. Az egyenesség és az oldalhossz tűréshatára közvetlenül meghatározza, hogy a vezetősínek párhuzamosak-e a telepítés után; következésképpen ezek a megrendelések általában nagy pontosságú specifikációkat igényelnek.
A kötőrúd távtartók, a szelepblokk-tartók és a tápegység-keretek 40×40–100×100 mm-es csöveket használnak. Itt mind a belső furat, mind a falvastagság funkcionális méret, ezért üreges süllyesztés helyett tüskehúzást alkalmazunk (átmérőcsökkentés tüske nélkül).
Az olyan alkatrészek, mint a görgős tengelyek, lécek, feszítőkarok és a késtartók általában 30 × 30 és 80 × 80 mm között vannak, és gyakran 45 # acélt használnak, mivel a tengelycsapokat meg kell dolgozni, hogy ellenálljanak a folyamatos működésnek. Ezeket az alkatrészeket jellemzően lágyított állapotban rendelik; a megrendelő elvégzi a megmunkálást, majd megedzi azokat.
Üléskeretek, tetőcsomagtartók, segédkeret-elemek és vonóhorogok (25×25-60×60 mm-es méretek; Q235 vagy Q345 anyagok). A kulcstényezők itt a hegeszthetőség és az egyenletes falvastagság megtartása a hegesztett konzolok helyén.
Fém bútorok, orvosi és fitnesz felszerelések: Kórházi ágykeretek, állítható ülések, fitneszeszközök keretei, teleszkópos fogantyúk (20×20-50×50 mm-es méretek; falvastagság 1,0-2,0 mm). A falvastagság egyenletessége itt döntő fontosságú, mert ezek a részek általában porszórt bevonatúak; a falvastagság bármely lépése átlátszik a bevonaton.
Korlátoszlopok, kapaszkodóprofilok, függönyfalkeret és felvonókocsi-keret – hidegen húzott négyzet- és téglalap alakú csövekkel, ahol a saroksugár a tervezés szerves részét képezi.
A legtöbb vásárló összehasonlítja ezt a három lehetőséget. A megfelelő választás attól függ, hogy melyik anyagtulajdonság a legkritikusabb az összeállítás teljesítménye szempontjából.
| Ingatlan | Hidegen húzott (GB/T 3094-2012) | Hidegen alakított / hengerelt | Melegen kidolgozott üreges rész |
| Oldaltűrés | +/-0,20 - +/-0,30 mm magas minőségben | Az oldal kb. +/-1%-a | Az oldal kb. +/-1%-a |
| Faltűrés | +/-10% S vagy szorosabb magas minőségben | +/-10% S jellemző | +/-10% S jellemző |
| Saroksugár | A matrica által beállítva, 2,0 S a vékony falnál | 2t-tól 3t-ig az alakító hengerektől | Nagyobb, kevésbé irányított |
| Felület | Égetett, pácolt, sima | Malomfényezés, enyhe hengernyomok | Pikkelyezett, durvább |
| Erő | A falon keresztül hideg munkával emelve | Csak a sarkoknál emelve | Hengerelt |
| Egyedi szakasz | Dedikált szerszámra van szüksége | Passzcsere szükséges | Új tekercskészlet kell |
| Gazdaságos mérettartomány | Kicsi és közepes, vékony és közepes falú | Közepestől nagyig terjedő hosszú futások | Nagy, szerkezeti |
| Egységköltség | Legmagasabb | Legalacsonyabb | Középső |
Létesítményünk Daqiuzhuangban (Tianjin állam) található, ahol néhány kilométeren belül elérhető a csövek kivágása, pácolása, húzása, hőkezelése és horganyzása. Hetek helyett napok alatt átállíthatjuk a gyártást az új specifikációkra. Még kis rendelésekre is hivatkozunk – nincs minimális rendelési mennyiség (MOQ) –, és a próbarendelések ugyanazt a gyártási folyamatot követik, mint a tömeggyártás. Dokumentáció kíséri a szállítmányt; minden tétel tartalmaz egy anyagtanúsítványt (a hőszámot, a kémiai összetételt és a mechanikai tulajdonságokat), valamint a saját méret- és felületvizsgálati jegyzőkönyvünket. Ha egy projekt harmadik fél általi ellenőrzést igényel, egyszerűen tájékoztasson minket a szabványokról és az ellenőrző ügynökségről a megrendelés visszaigazolásakor, és mi megszervezzük az ellenőrzést a szükséges mintavételi terv szerint.
V: Kültéri alkalmazásokhoz tűzihorganyzást, szabványos horganyzást vagy porfestést kínálunk. Kérjük, mondja el nekünk a működési környezetet – például a föld alatti, tengeri, műtrágyával érintkező vagy lemosható területeket – és mi kiválasztjuk a megfelelő bevonatot.
V: A GB/T 3094-2012 szabványnak megfelelően hidegen húzunk 10#, 20#, 35#, 45#, Q195, Q215, Q235 (B, C, D) és Q345 (B, C, D, E) minőséget. A szállítási feltételek közé tartozik a keményen húzott, lágyított vagy normalizált.
V: A szabványos pontosság általában elegendő azokhoz az alkatrészekhez, amelyeket egyszerűen hosszra vágnak és keretbe hegesztenek. Nagy pontosságot adjon meg, ha az alkatrészek megmunkálást igényelnek, vezetőfelületként szolgálnak, vagy megmunkált sík felületekhez vannak csavarozva. A különbség jelentős: 50 mm-es oldalhossz esetén ±0,40 mm vs. ±0,30 mm; 100 mm-nél ez ±1% vs. ±0,8%. Kérem, hogy a megkeresésben tüntesse fel az osztályzatot, mi pedig visszaigazoljuk a megrendelésben.
V: A nem szabványos négyzet alakú csövek speciális szerszámokat igényelnek, és ezeknek a matricáknak a költségét a megrendelésnek kell fedeznie; ezért ahelyett, hogy egy rögzített minimális rendelési mennyiséget (MOQ) adnánk meg, ésszerű rendelési mennyiségre van szükségünk.
V: A hidegen húzott négyzet alakú és téglalap alakú csöveket pácolt, foszfátozott és enyhén olajozott állapotban szállítjuk, ami ideális megmunkáláshoz és festéshez.
V: Ezeket a paramétereket a szerszám és a tüske határozza meg, nem a gép kezelője. A tüske stabilizálja a belső furatot – ez elengedhetetlen az egyenletes falvastagsághoz –, míg a matrica sarokprofilja határozza meg a sugarat. Minden lépésnél méréseket végeznek, és a késztermékeket ellenőrzik a GB/T 3094-2012 szabványoknak az oldalhosszra, a falvastagságra, az oldalsó domborúságra/domborúságra, a saroksugárra és az egyenességre vonatkozóan; a rekordokat hőszám vezeti.
Cím
S213 Jinghai District, Tianjin City, Kína
Tel